

L'ingegneria nel riciclo tessile per un recupero superiore al 96%
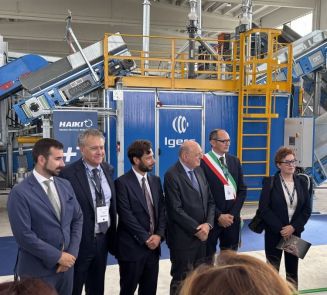
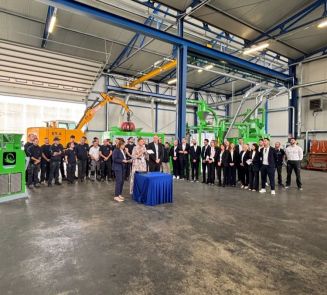
Inaugurato a San Pietro Mosezzo (Novara), il nuovo polo industriale sviluppato da IGERS S.r.l. e Haiki+ S.p.A. costituisce una delle strutture più avanzate in Europa per il trattamento e la valorizzazione dei rifiuti tessili post-consumo, degli scarti industriali e delle giacenze invendute.
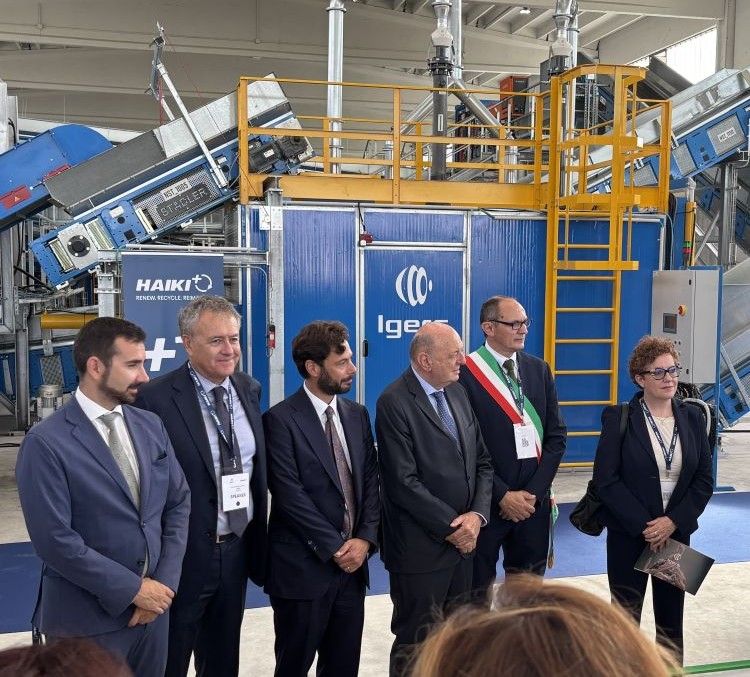
Con una capacità autorizzata di 19.000 tonnellate annue e un investimento di circa 8 milioni di euro (di cui 1,3 milioni cofinanziati tramite fondi PNRR), l'impianto garantisce un tasso di recupero della materia superiore al 96%.
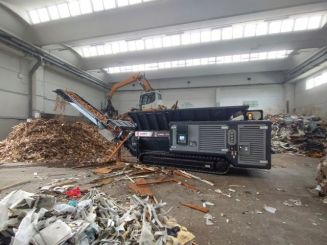
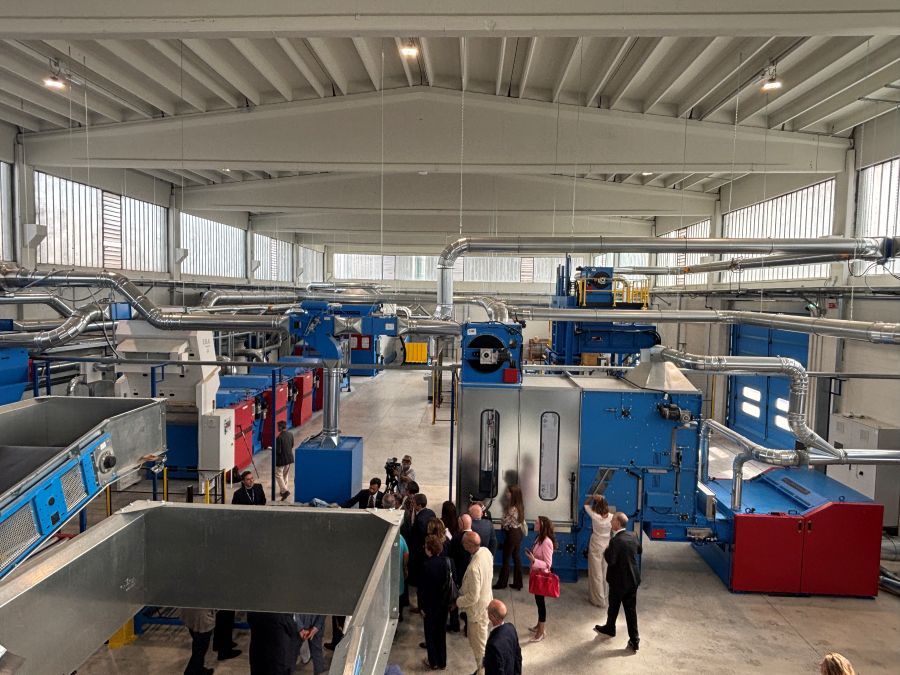
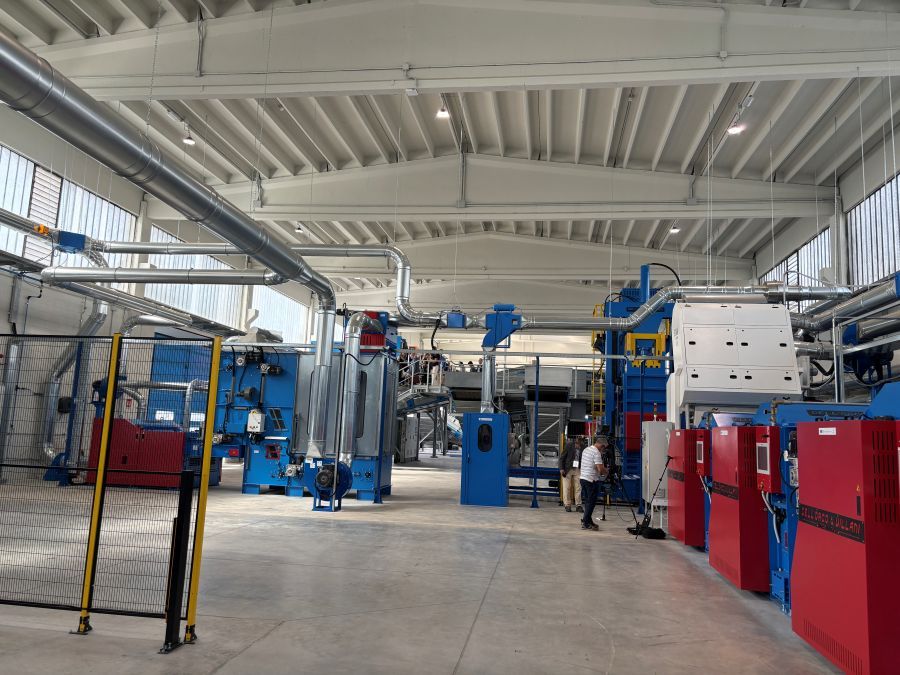
Un processo brevettato a livello internazionale permette di trasformare capi usati o invenduti in nuova fibra pronta per la filatura o in tessuto non tessuto (TNT) destinato a molteplici applicazioni, tra cui edilizia, arredamento, automotive e settore medicale. IGERS opera come un polo industriale del tutto integrato per il riciclo tessile, concentrando in una sola struttura l'intero percorso di valorizzazione: dalla presa in carico del rifiuto fino al confezionamento delle nuove materie prime per la spedizione. L'impianto è pienamente automatizzato e conta 56 tra macchine e semimacchine interconnesse, il cui funzionamento coordinato e la movimentazione dei materiali lungo la linea sono governati in autonomia da software proprietari. A garanzia di una completa trasparenza, ogni singola fase operativa viene tracciata e registrata su blockchain in associazione alla macchina che l'ha eseguita, fornendo evidenze documentali certificate a supporto dell'intero processo di recupero.
L'ingegneria di processo Stadler: dosaggio, riduzione volumetrica e sanificazione
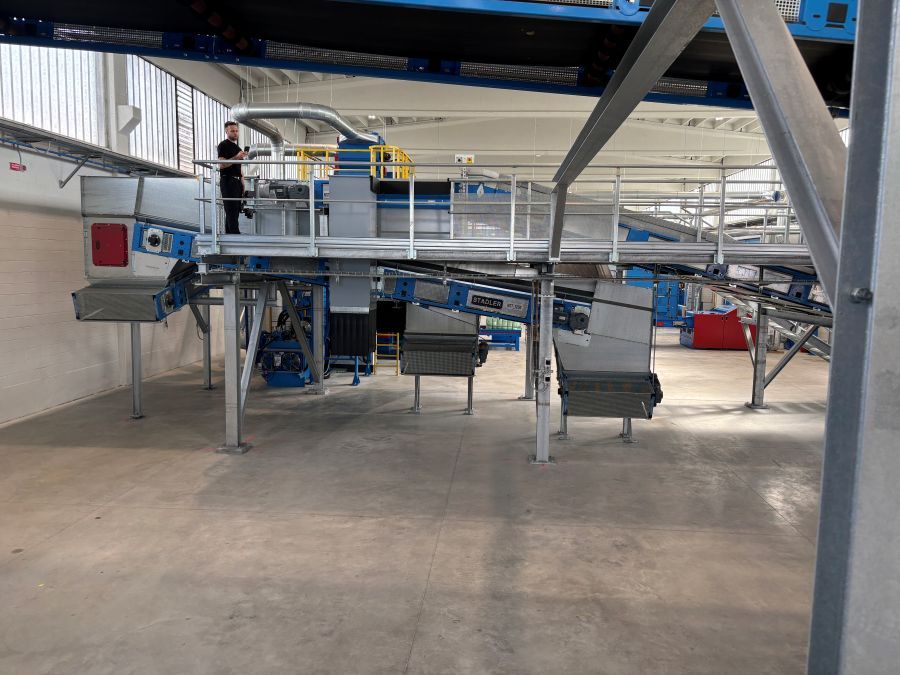
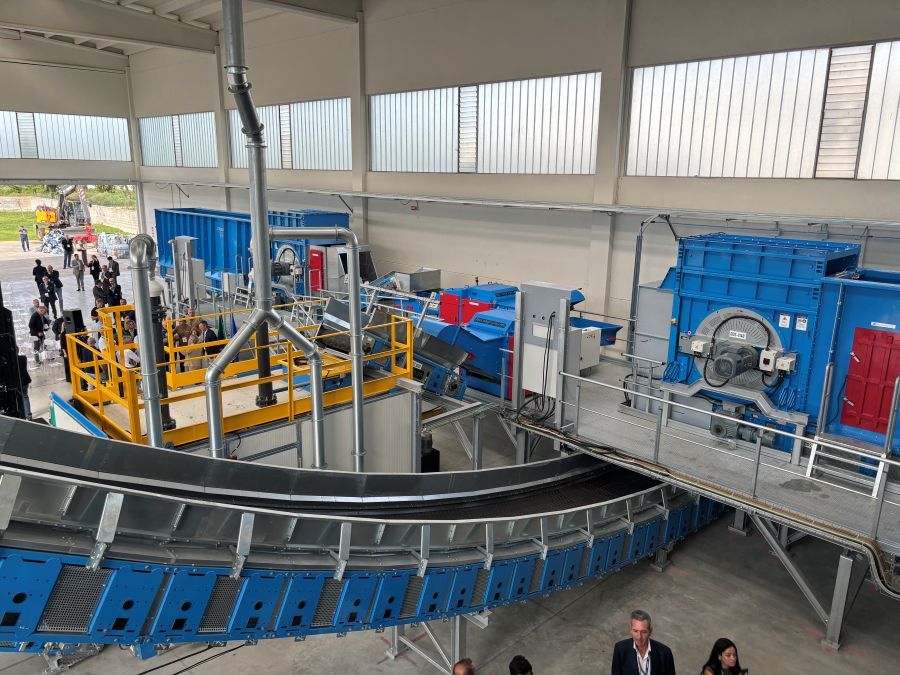
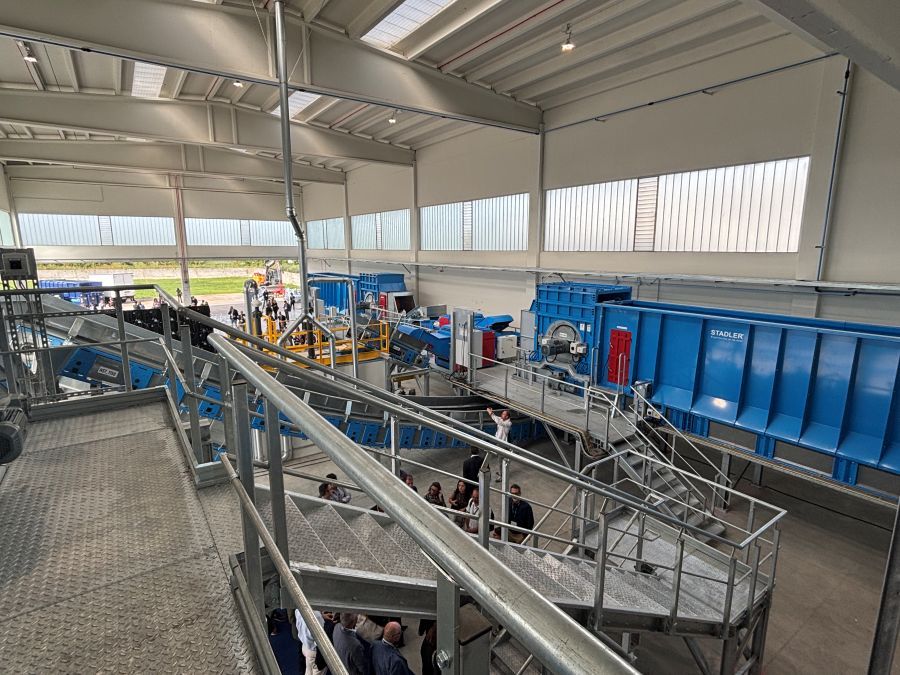
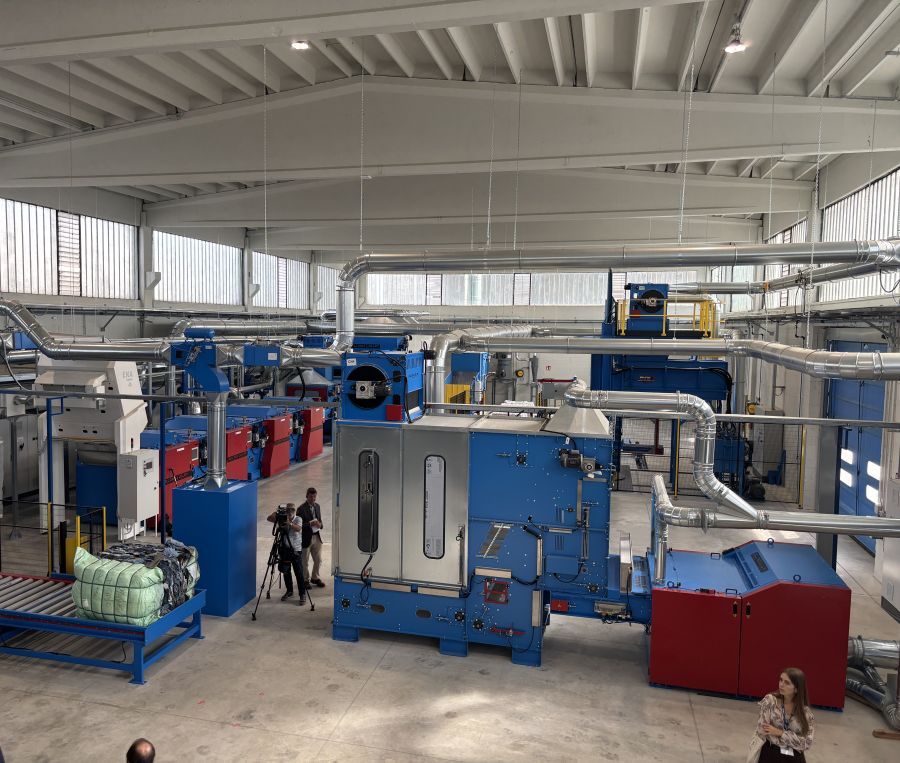
La sezione iniziale dell'impianto è stata ingegnerizzata da Stadler ed è progettata per gestire il flusso in ingresso con una potenzialità di almeno 4 tonnellate/ora, rappresentando il primo impianto su questa scala completamente automatizzato in Italia. Come spiegato da Matteo Zaninelli, Project Manager di Stadler, questa prima sezione svolge il compito chiave di distribuire e preparare il materiale in modo omogeneo prima della selezione ottica.
Il processo iniziale si articola nelle seguenti fasi tecniche:
- Il materiale eterogeneo (in balle, big bag o sfuso) viene caricato nel dosatore iniziale, che regolarizza la portata inviandola costantemente alla linea.
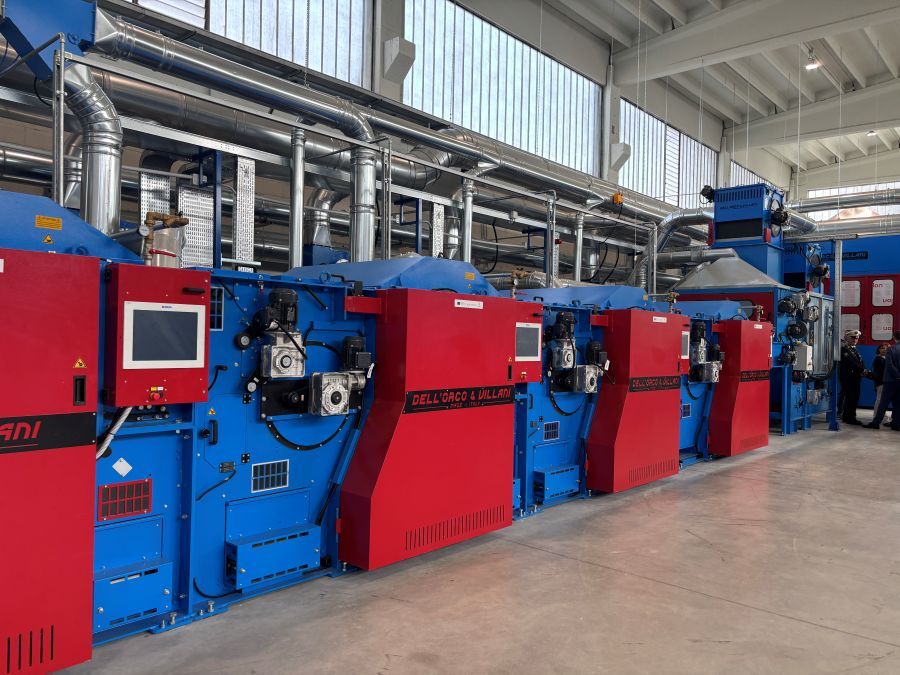
- Due taglierine (Dell'Orco Villani, integrate nella sezione Stadler) riducono la pezzatura dei tessuti tagliandoli in due direzioni ortogonali (con un cambio di direzione a 90°), riducendo il materiale in pezzetti regolari di 2-3 cm. Questa operazione è fondamentale per consentire alle successive lenti ottiche di analizzare la composizione molecolare dei capi senza richiedere una cernita manuale.
- I ritagli passano in una cabina ad ozono dotata di vagli in movimento dove la carica batterica viene abbattuta, permettendo al materiale di soddisfare i requisiti per la cessazione della qualifica di rifiuto (End of Waste).
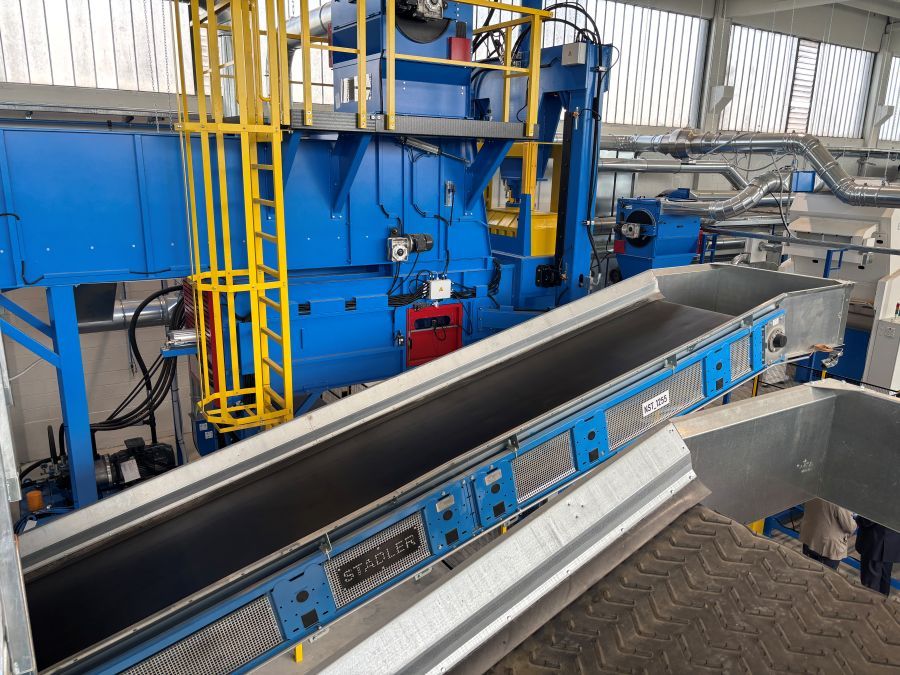
- I ritagli sanificati vengono posizionati su un nastro di scorrimento largo 2 metri viaggiante a 10 m/s, garantendo la perfetta stesura monostrato necessaria per la lettura ottica.
L'elevata automazione progettata da Stadler consente di gestire la linea con l'ausilio di soli due operatori (uno addetto al carico e uno alla gestione dei prodotti finiti tramite muletto), azzerando la necessità di selezione manuale sul nastro.
Selezione ottica Tomra: l'intelligenza artificiale per la classificazione delle fibre
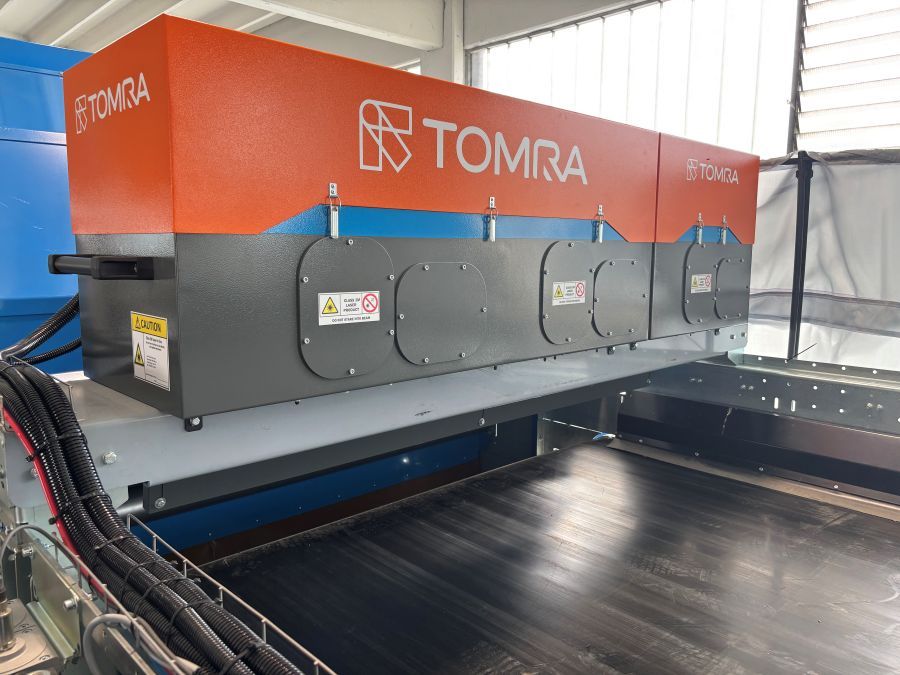
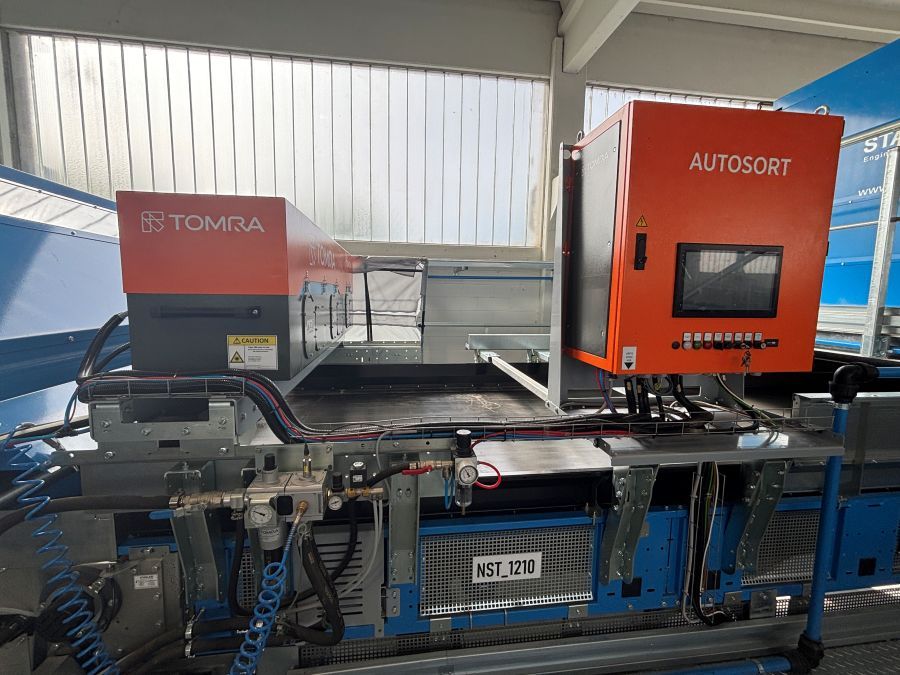
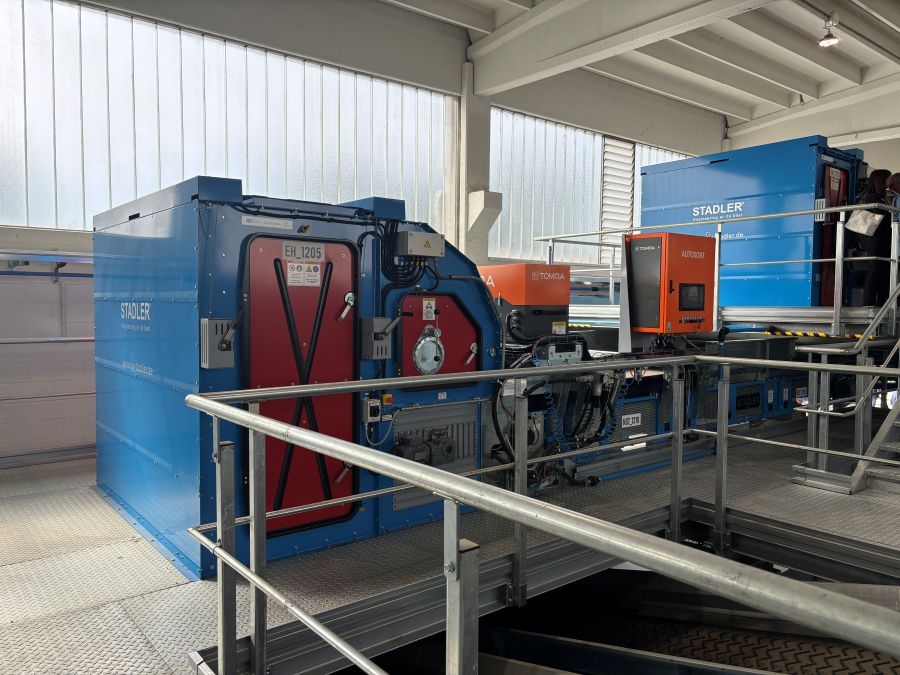
Il cuore della cernita automatica è affidato a due selettori ottici Tomra Autosort con tecnologia NIR (vicino infrarosso). Il sistema è il risultato di un percorso di sviluppo quinquennale dedicato alla creazione di un database spettrale specifico per il settore tessile.
Le componenti tecnologiche della selezione Tomra comprendono:
- Invio di impulsi luminosi che mettono in vibrazione le molecole dei tessuti, identificando sia le fibre pure (100% cotone, lana, poliestere, seta, cashmere) sia i blend complessi (es. policotoni con percentuali di elastan o nylon).
- Un sistema laser integrato rileva il colore preciso dei pezzi (inclusi i capi neri), mentre fotocamere dedicate analizzano la grammatura e la struttura tessile.
- Il riconoscimento in tempo reale aziona getti d'aria compressa all'interno di cabine balistiche. Per prevenire turbolenze collegate alla leggerezza dei tessuti, appositi compressori regolano il punto di rugiada, fornendo la corretta massa umida per far cadere i pezzi target nei contenitori di raccolta o sul ricircolo di pulizia.
Azionamenti Bonfiglioli, automazione e pressatura
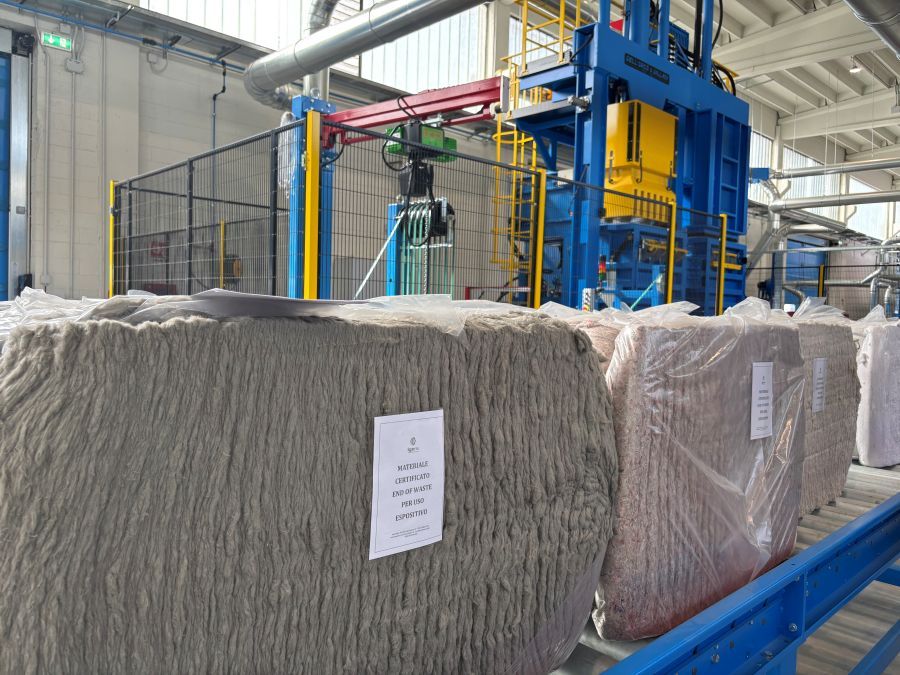
Una volta selezionati e puliti, i tessuti vengono inviati mediante potenti impianti di trasporto pneumatico (7.000 m³/h) alla sezione di sfilacciatura meccanica Dell'Orco Villani. Qui, tamburi a punte progressive (fino a oltre 120.000 punte per il cotone) aprono la fibra e rimuovono accessori rigidi come zip, bottoni ed elastici, prima del passaggio in cardatura e della pressatura in balle da 250 a 550 kg.
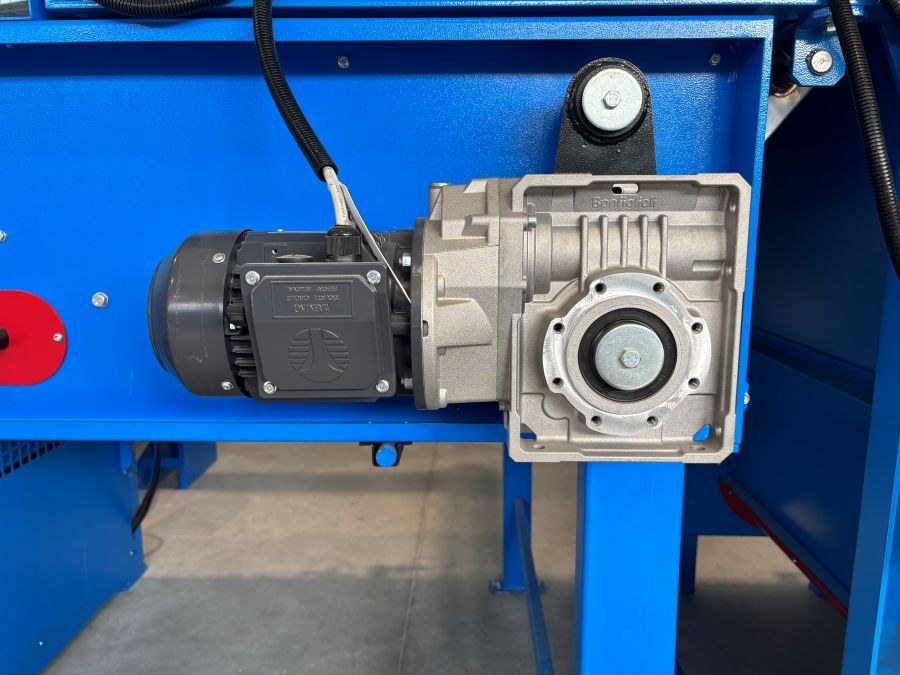
L'elevata complessità meccanica dell'impianto — caratterizzata da un flusso continuo di nastri trasportatori, vagli, dosatori e sistemi di avanzamento — richiede motorizzazioni affidabili e resistenti alle elevate sollecitazioni ambientali legate alla presenza di polveri tessili. Tra i partner tecnologici coinvolti nella realizzazione dell'impianto figura Bonfiglioli, che ha partecipato alla fornitura delle attrezzature mettendo a disposizione i propri motoriduttori a vite senza fine della serie VF/W. Questi componenti garantiscono la necessaria precisione di regolazione, silenziosità ed efficienza negli azionamenti dei nastri e dei moduli di movimentazione lungo l'intera linea di trattamento.
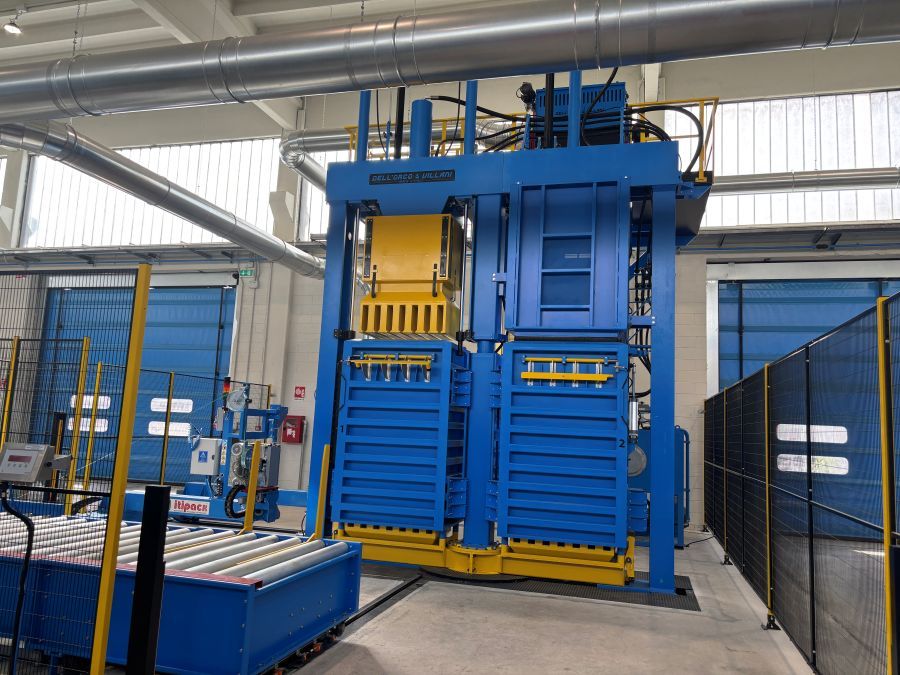
Il materiale viene infine convogliato a presse intelligenti, che provvedono automaticamente alla formazione delle balle, alla pesatura e all’etichettatura. Si ottengono così lotti identificati e tracciabili, pronti per essere spediti ai settori industriali di utilizzo.
L’integrazione dell’intero ciclo permette di coniugare automazione, controllo della qualità e tracciabilità, trasformando i rifiuti tessili in materie prime seconde destinate a nuovi impieghi produttivi.
FOTOALBUM
NEWS